Hace unos meses, un laboratorio farmacéutico me planteó una cuestión que resulta familiar para muchos profesionales del sector, en relación con las instalaciones que habíamos diseñado y construido: la posibilidad de fabricar diferentes medicamentos en un mismo equipo de proceso, es decir, convertir la planta en una instalación multiproducto.
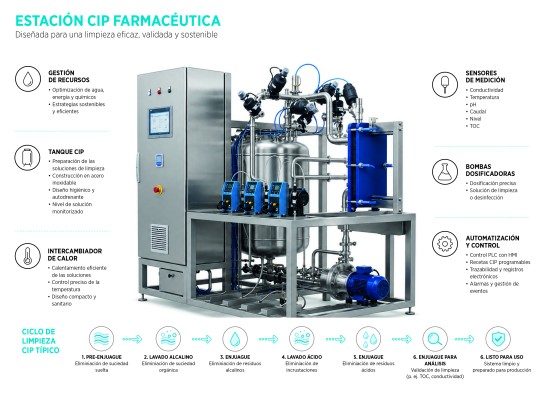
Es una pregunta sencilla de formular pero compleja de responder, ya que algunos de estos medicamentos incluían principios activos altamente potentes. La consulta era, en el fondo, si los procedimientos de limpieza existentes serían suficientes para garantizar la eliminación total de residuos y evitar así la contaminación cruzada, dado que la planta ya disponía de varias estaciones de limpieza CIP (Clean-in-Place, limpieza en el propio equipo sin necesidad de desmontarlo).
Es una realidad muy frecuente dentro de la industria farmacéutica el querer optimizar una instalación para poder absorber las demandas del mercado, flexibilizando la fabricación hasta el punto de compartir líneas de proceso. Esto solo es aceptable si los residuos del producto anterior se eliminan hasta niveles seguros y demostrables.
¿Qué hace que una limpieza sea eficaz?
Este tipo de preguntas invita a recordar la importancia de la limpieza y de los sistemas que la hacen posible, no como elementos auxiliares, sino como equipos críticos que deben definirse junto con el proceso y el equipo de producción. La limpieza es, en realidad, el primer y el último paso de la fabricación de un lote.
Para entender qué requisitos debe cumplir un sistema CIP y cómo una estación de limpieza garantiza satisfacerlos, resulta útil recurrir al círculo de Sinner. A través de sus cuatro factores – acción mecánica, acción química, temperatura y tiempo – podremos relacionar las necesidades del proceso con las funciones que una estación CIP debe aportar: suministro y recirculación de fluidos, dosificación controlada de detergentes, regulación térmica, automatización de secuencias y registro de los parámetros críticos de limpieza.
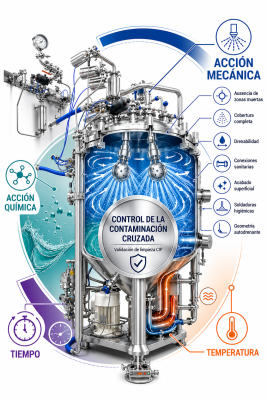
Círculo de Sinner para equipos de proceso preparados para limpieza CIP
Acción mecánica:
En un sistema CIP, la acción mecánica constituye uno de los factores más determinantes para la eficacia de la limpieza. Resulta fundamental entender que la limpieza CIP no es únicamente un procedimiento de limpieza sino la consecuencia de un diseño higiénico adecuado del propio equipo de producción. Su objetivo es generar la energía hidráulica necesaria para desprender y arrastrar los residuos adheridos a las superficies del proceso.
Para ello es imprescindible mantener un régimen turbulento en las conducciones, normalmente mediante velocidades superiores a 1,5 m/s, siendo habitual diseñar en torno a 2 m/s para disponer de un margen de seguridad frente a posibles desviaciones de caudal.
La eficacia de esta acción mecánica depende directamente del diseño higiénico de la instalación. La presencia de zonas muertas, puntos de acumulación, superficies rugosas o áreas no alcanzadas por los dispositivos de aspersión puede comprometer la limpieza incluso cuando los parámetros hidráulicos son correctos.
En consecuencia, el diseño higiénico constituye un requisito indispensable para que la acción mecánica resulte realmente efectiva.
¿Qué aporta una estación CIP?
Desde el punto de vista de la acción mecánica, una estación CIP permite mantener de forma constante y verificable los caudales, velocidades y presiones requeridos para alcanzar las condiciones de limpieza definidas durante el diseño.
Además, garantiza la repetibilidad del proceso mediante recetas automatizadas y el registro continuo de los parámetros críticos (21 CFR Part 11).
Acción química:
Una vez que la acción mecánica ha desprendido el residuo, la acción química facilita su solubilización y evita que vuelva a depositarse sobre las superficies del equipo. Para ello se emplean soluciones detergentes formuladas para eliminar los distintos tipos de residuos sin dañar los materiales de construcción.
El detergente se añade al agua mediante bombas dosificadoras que aseguran la concentración correcta de la solución de limpieza.
En aquellos diseños donde la dosificación del detergente se realiza en línea, la estación CIP puede prescindir de tanques dedicados para la mezcla, reduciendo el riesgo de contaminación cruzada y aumentando la flexibilidad del sistema.
Las concentraciones habituales de trabajo oscilan entre el 0,5 % y el 3 %, ya que, en la mayoría de las aplicaciones, incrementarlas por encima de estos valores no supone una mejora significativa de la eficacia del detergente, mientras que sí aumenta el consumo de productos químicos y los costes de operación.
Dentro de esta acción química se distinguen principalmente dos tipos de agentes:
- Los agentes alcalinos, como el hidróxido de sodio o el hidróxido de potasio, son especialmente eficaces para eliminar residuos de naturaleza orgánica.
- Los agentes ácidos, como el ácido cítrico, el fosfórico o el nítrico, se emplean para disolver depósitos minerales, sales insolubles y óxidos metálicos, contribuyendo además a la pasivación de las superficies de acero inoxidable.
En función de las características del producto y del proceso, estas formulaciones pueden complementarse con aditivos como surfactantes y emulsificantes, agentes secuestrantes y quelantes, oxidantes o antiespumantes, que mejoran el rendimiento global de la limpieza.
¿Qué aporta una estación CIP?
Desde el punto de vista de la acción química, una estación CIP prepara y dosifica automáticamente las soluciones detergentes a la concentración requerida para cada receta de limpieza, garantizando su repetibilidad y evitando errores de preparación.
Además, al trabajar en un sistema cerrado, reduce la exposición del personal a productos químicos concentrados y optimiza el consumo de detergente mediante su dosificación controlada y, cuando el proceso lo permite, su recirculación durante tiempos previamente validados.
Acción térmica:
La temperatura actúa como un acelerador natural de las reacciones químicas que tienen lugar durante la limpieza. El aporte de energía al sistema reduce la viscosidad de los residuos, facilitando su desprendimiento y transporte, al tiempo que mejora la solubilidad y la eficacia de las soluciones detergentes.
No obstante, la temperatura debe seleccionarse con criterio técnico. Debe ser lo suficientemente elevada como para superar el punto de fusión de los lípidos presentes en el residuo y en el caso de detergentes que contengan tensioactivos no iónicos, ha de superar la temperatura a la que el tensioactivo comienza a actuar como antiespumante. Sin embargo, una temperatura inicial excesiva puede producir el efecto contrario, favoreciendo la desnaturalización e incrustación de residuos proteicos sobre las superficies de acero inoxidable y dificultando posteriormente su eliminación.
¿Qué aporta una estación CIP?
Desde el punto de vista de la acción térmica, una estación CIP calienta y mantiene las soluciones de limpieza y los enjuagues a la temperatura definida para cada fase del proceso. Este control preciso y reproducible optimiza la eficacia del detergente, evita desviaciones entre ciclos de limpieza y garantiza que cada receta pueda ejecutarse y validarse siempre bajo las mismas condiciones operativas.
Tiempo:
El tiempo completa el cuarto factor del círculo de Sinner y representa el período durante el cual cada fase del proceso de limpieza se desarrolla bajo las condiciones definidas de caudal, temperatura y concentración del detergente. Su correcta definición resulta esencial para que las reacciones químicas tengan lugar y la acción mecánica actúe sobre la totalidad de las superficies del equipo.
Uno de los parámetros más importantes es el Dirty Hold Time, es decir, el tiempo transcurrido entre la finalización de la fabricación de un lote y el inicio de la limpieza. Cuanto mayor sea este intervalo, mayor será la probabilidad de que los residuos se sequen, se adhieran con mayor intensidad o sufran transformaciones que dificulten su eliminación, por lo que debe minimizarse siempre que sea posible.
Durante el ciclo de limpieza, el tiempo de circulación de las soluciones detergentes debe garantizar que todas las conducciones y equipos permanezcan el tiempo suficiente bajo un régimen turbulento para asegurar la eliminación de los residuos, incluso en las zonas de geometría más compleja. Del mismo modo, las fases de enjuague deben prolongarse hasta asegurar la eliminación completa de los detergentes y productos químicos empleados.
¿Qué aporta una estación CIP?
Desde la perspectiva del tiempo, una estación CIP automatiza la secuencia completa de limpieza, asegurando que cada fase – lavado, enjuague, circulación o desinfección – se ejecute durante el tiempo previamente definido y validado.
La automatización elimina variaciones entre ciclos, reduce los tiempos muertos entre secuencias y facilita la repetibilidad del proceso.
Además, el registro continuo de los parámetros de proceso proporciona la evidencia documental necesaria para el Departamento de Calidad, agilizando la revisión de los ciclos de limpieza y la liberación de los equipos.
De la limpieza validada a la fabricación multiproducto
Aunque una estación CIP permita controlar de forma reproducible los cuatro factores del círculo de Sinner, todavía no hemos respondido a la pregunta inicial. Una limpieza técnicamente eficaz no implica automáticamente que un mismo equipo pueda utilizarse para fabricar distintos medicamentos. Para responder a esa cuestión es necesario dar un paso más: validar el proceso de limpieza y evaluar el riesgo de contaminación cruzada.
Los criterios clásicos de aceptación, como la inspección visual o los análisis del agua de enjuague, constituyen una primera evidencia de la eficacia de la limpieza. Sin embargo, cuando una instalación va a destinarse a la fabricación de diferentes medicamentos, estos criterios dejan de ser suficientes. Es necesario evaluar el riesgo de contaminación cruzada y establecer límites de exposición para cada principio activo basados en criterios toxicológicos (HBEL: Health-Based Exposure Limits).
Esta evaluación se apoya en conceptos como el Permitted Daily Exposure (PDE), que define la exposición diaria aceptable a un principio activo, y el Maximum Allowable Carryover (MACO), que establece la cantidad máxima de producto que puede transferirse al lote siguiente sin comprometer su seguridad.
El cumplimiento de estos límites debe verificarse mediante métodos de muestreo validados – como hisopados realizados en los puntos representativos del peor caso desde el punto de vista del diseño higiénico o el análisis del agua del último enjuague -, complementados con técnicas analíticas como TOC, conductividad o métodos específicos cuando la naturaleza del principio activo así lo requiera.
Principios activos de alta potencia
Cuando la instalación fabrica medicamentos que contienen principios activos de alta potencia (HPAPI), la gestión del riesgo adquiere todavía mayor relevancia. En estos casos suele establecerse una matriz de riesgos que agrupa los productos en función de su toxicidad (HBEL, PDE), su facilidad de limpieza y la dificultad que presenta cada producto para ser eliminado durante la limpieza.
La validación debe realizarse tomando como referencia el peor caso, es decir, el producto más difícil de eliminar y con mayor impacto toxicológico. Además de verificar la eficacia del sistema CIP, será necesario disponer de métodos analíticos suficientemente sensibles – como HPLC o UV-Vis – capaces de detectar concentraciones extremadamente bajas del principio activo.
En determinados casos, el valor de MACO puede situarse incluso por debajo del límite de detección de las técnicas analíticas disponibles.
En estas circunstancias puede resultar necesario adoptar estrategias adicionales, como el empleo de sistemas de un solo uso, la segregación de equipos o circuitos de limpieza independientes, o soluciones de contención mediante aisladores para determinadas etapas del proceso.
Conclusión
Volviendo a la pregunta del laboratorio farmacéutico con el que empezaba este artículo: no hay una respuesta única ni inmediata. Disponer de una estación CIP correctamente diseñada y validada constituye una condición necesaria, pero no suficiente.
La respuesta real solo puede construirse sobre una estrategia de gestión del riesgo, datos toxicológicos sólidos de los medicamentos a fabricar y una monitorización continua de los resultados analíticos. Solo así puede afirmarse, con evidencia demostrable, que una instalación multiproducto es segura.
En la práctica, esta gestión del riesgo suele traducirse en estrategias de producción específicas. Una de las más habituales consiste en agrupar productos con características toxicológicas y requisitos de limpieza similares, aplicando siempre las condiciones de limpieza más exigentes del grupo.
Cuando esto no resulta suficiente – por ejemplo, en la fabricación de citotóxicos u otros HPAPI – puede ser necesario recurrir a circuitos de limpieza independientes, sistemas de contención o incluso áreas segregadas de producción.
En definitiva, el verdadero reto de una instalación multi-producto no consiste únicamente en limpiar correctamente un equipo, sino en demostrar, con evidencia técnica y documental, que cada nuevo lote puede fabricarse sin riesgo de contaminación cruzada. Esa es, precisamente, la diferencia entre una limpieza eficaz y una limpieza validada.
Bibliografía:
- ASTM E3219 Standard Guide for Derivation of Health Based Exposure Limits (HBELs).
- ASTM E3106 Standard Guide for Science Based and Risk Based Cleaning Process Development and Validation
- (s. f.). Modernizing Cleaning Validation: 3 Strategies to Protect Quality, Ensure Compliance & Drive Performance [eBook]. Ecolab Inc.
- European Hygienic Engineering and Design Group (EHEDG). (2025). Hygienic Design Principles (EHEDG Guideline 8, 4.ª ed.). Ámsterdam, Países Bajos: EHEDG.
- Alconox Inc. (2024). The Aqueous Cleaning Handbook: A Guide to Critical Cleaning Procedures, Techniques, and Validation (5.ª ed.). White Plains, NY: AI Technical Communications.
- Schiffmann, A., Luy, B., Bättig, M., & Leuenberger, H. (2000). WIP/CIP and Closed Equipment Systems in the Field of Pharmaceutical Solid Dosage Forms. Pharma Technologie Journal, (1080), 206–223.
- Seiberling, D. A. (Ed.). (2008). Clean-In-Place for Biopharmaceutical Processes. Nueva York, NY: Informa Healthcare USA, Inc.
- Walsh, A. (s. f.). Steps for Proper Cleaning Validation in Life Sciences (Capítulo 8).
- World Health Organization (WHO). (2020). Points to consider when including Health-Based Exposure Limits (HBELs) in cleaning validation. En WHO Expert Committee on Specifications for Pharmaceutical Preparations: Fifty-fifth report (Technical Report Series, No. 1033, Annex 2). Ginebra, Suiza: WHO.