Palabras clave: Contención; Ingeniería; Producción farmacéutica; Análisis de riesgos
Frases destacadas:
- En caso de conflicto de criterios, los relativos a la seguridad del personal siempre deberán pesar más que los GMP.
- La solución de contención más adecuada para cada planta debe partir de un análisis holístico.
Singularidades de las sustancias de alta potencia
Las sustancias de alta potencia son ingredientes activos potentes o HPAPIs (High-Potency Active Pharmaceutical Ingredients) de los productos farmacéuticos. La definición de un HPAPI varía según la literatura consultada; sin embargo, se establece el consenso en determinar que los API que se consideran potentes son aquellas sustancias que pueden caer en una de las siguientes categorías [1]:
- Presenta actividad biológica con aproximadamente 150 μg/kg de peso corporal o menos en humanos.
- Requiere una dosis diaria terapéutica (DDD) de 10 mg o menos.
- Límite de exposición ocupacional (OEL) de 10 μg/m³ de aire o menos con un promedio ponderado de tiempo (TWA) de 8h.
- Alta selectividad (capacidad para unirse a receptores o inhibir enzimas específicas) y/o con el potencial de causar, en dosis bajas: cáncer, mutaciones, efectos en el desarrollo o toxicidad reproductiva.
- Cualquier compuesto novedoso de desconocida potencia y/o toxicidad.
Los efectos toxicológicos nocivos para la salud [2] que pueden provocar los HPAPIs tienen relación con:
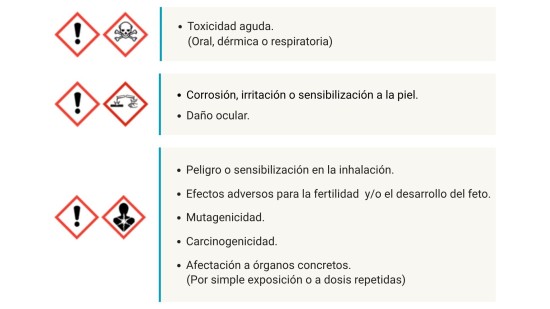
Ilustración 1. Pictogramas de riesgo
La relación entre los valores particulares de potencia y toxicidad de las sustancias establece un gradiente de riesgo asociado a cada sustancia:
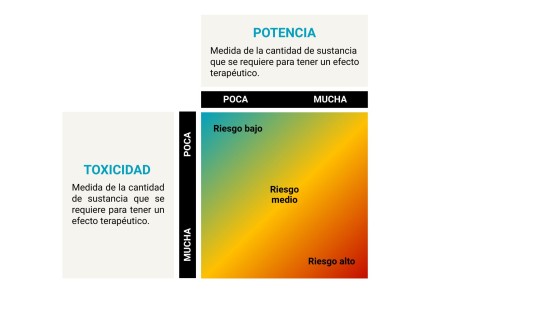
Ilustración 2. Matriz de riesgo asociado a una sustancia
Adicionalmente, las sustancias pueden tener otros riesgos asociados a sus características físicas (explosividad, inflamación, corrosividad…) o al riesgo que suponen para el medio ambiente.
Dada la gran diversidad de sustancias HPAPI, sus riesgos y efectos asociados, nos encontramos con la necesidad de categorizarlas, con el fin de poder asociarles un nivel de riesgo para el cual podamos definir unas adecuadas soluciones de contención, puesto que el coste económico y las dificultades en la operatividad de la planta son aspectos muy variables en función de la solución técnica definida.
Panorama global de la producción farmacéutica con HPAPIs
La importancia de las sustancias de alta potencia en el mercado farmacéutico se incrementa año tras año, donde la búsqueda de tratamientos cada vez más enfocados y personalizados, impulsa el desarrollo y uso de sustancias de alta potencia que requieren cantidades muy reducidas para obtener efectos terapéuticos.
Actualmente, una cuarta parte de la manufactura farmacéutica se destina a producciones que contienen HPAPIs [3], también un cuarto de los nuevos medicamentos corresponde a formulaciones con HPAPIs [4] y el 60% de los medicamentos en desarrollo incorporan dichas sustancias [3].
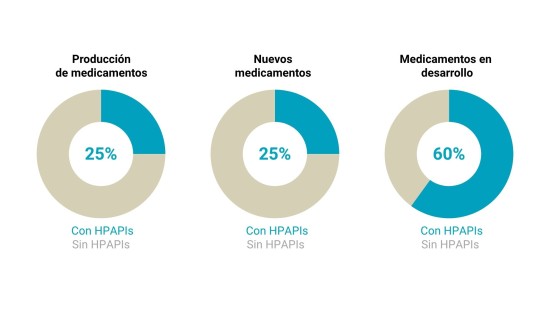
Ilustración 3. Peso de los HPAPIs en la producción global
Si desglosamos las producciones farmacéuticas actuales que emplean sustancias de alta potencia, se destaca que la mayoría de HPAPIs empleados son producidos por síntesis química, aunque hay una cantidad importante de origen biotecnológico [5]. Asimismo, la mayoría de los tratamientos para los que se destinan dichas formulaciones con HPAPIs se enfocan a tratamientos oncológicos, con los hormonales en segundo lugar [4]. Los formatos de los medicamentos con HPAPIs son mayormente sólidos (cápsulas, comprimidos y granulados), quedando los líquidos/inyectables en segundo lugar y, residualmente, los semisólidos u otros formatos [6].
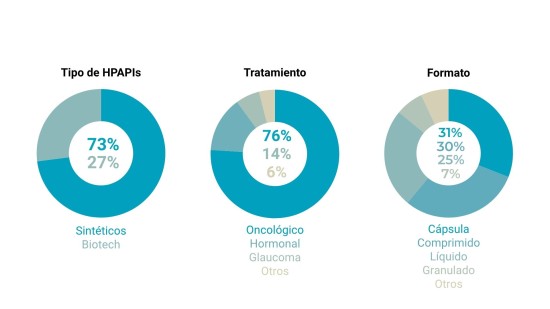
Ilustración 4. Tipologías de HPAPIs y desglose producciones
Sistemática de análisis de riesgos
La metodología para el análisis de riesgos de contención puede abordarse de muy diversas maneras, una de ellas sigue análogamente lo establecido para la gestión de riesgos en la calidad de los productos farmacéuticos establecido por ICH [7], el cual ISPE (International Society for Pharmaceutical Engineering) adaptó para su metodología Risk-MaPP [8] y en su guía de contención posterior [9]:
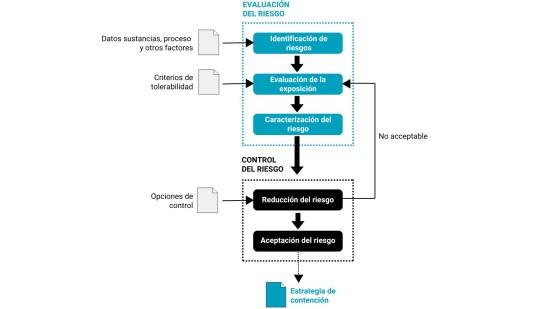
Ilustración 5. Metodología de análisis de riesgos de contención
El riesgo de una operación está vinculada a la peligrosidad de la sustancia empleada, así como la manera en que se maneja:
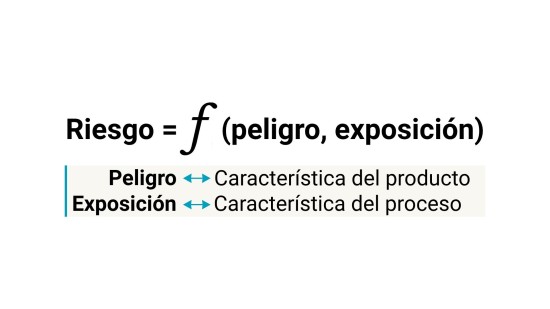
Ilustración 6. Función del riesgo
Para controlar un riesgo, en primer lugar, hay que plantear si se puede sustituir o eliminar la sustancia que genera el peligro; en caso de que no sea posible, procederemos a incorporar medidas técnicas y operativas para reducir la exposición al peligro, con el fin de reducir el riesgo a niveles aceptables.
Por tanto, en primer lugar, debemos identificar tanto las características significativas de las sustancias peligrosas, como los detalles del proceso evaluado. Las principales variables para recopilar en la fase de identificación de los riesgos son las características físicas de las sustancias y sus valores límite de exposición, así como la cantidad de sustancia y las fases significativas del proceso, con sus tiempos asociados y la tecnología empleada en la operación:
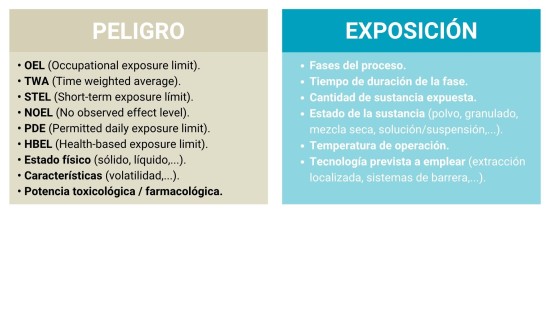
Ilustración 7. Conceptos principales asociados al riesgo
Existen varios sistemas para la evaluación del riesgo de los productos y procesos a manejar, la mayoría de los cuales se basan en llegar a una categorización donde se establezcan medidas de contención asociadas. Uno de los métodos más extendidos para la categorización del riesgo de los productos son las bandas de exposición OEB (Operational Exposure Bands) [9] [10]:
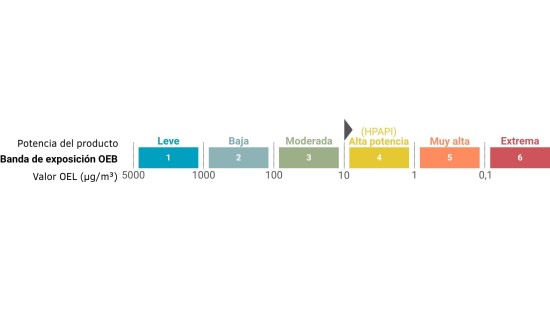
Ilustración 8. Bandas de exposición OEB
Siguiendo la metodología establecida por ISPE [9], conociendo las características de las sustancias, se clasifican por su potencial de dispersión SP (Spread Potential) y, cruzando dicho dato con los valores de cantidad y tiempo de exposición, se determina el potencial de exposición EP (Exposure Potential) que manejamos, el cual a su vez se compara en una matriz de riesgo con la banda de exposición OEB asignada, con el fin de determinar la estrategia de contención primaria PCS (Primary Containment Strategy) que nos indicará el primer nivel de contención requerido de protección del operario respecto al producto.
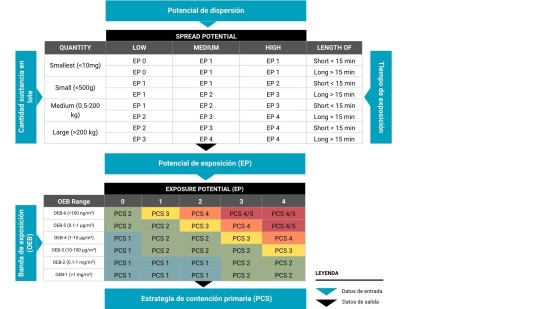
Ilustración 9. Metodología de evaluación del riesgo relativo a la contención primaria
Análogamente, se definirá el potencial de migración MP (Migration Potential), considerando la probabilidad de dispersión del material residual de la sustancia después de la limpieza y descontaminación y la posible cantidad dispersa, donde en otra matriz de riesgo con la banda de exposición OEB asignada, se determinará la estrategia de contención secundaria SCS (Secondary Containment Strategy) que nos indicará el segundo nivel de contención requerido de protección de la planta respecto al producto.
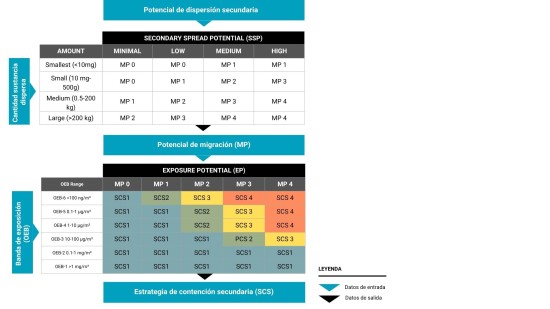
Ilustración 10. Metodología de evaluación del riesgo relativo a la contención secundaria
El límite del sistema de contención secundaria nos indica la frontera del área de contención.
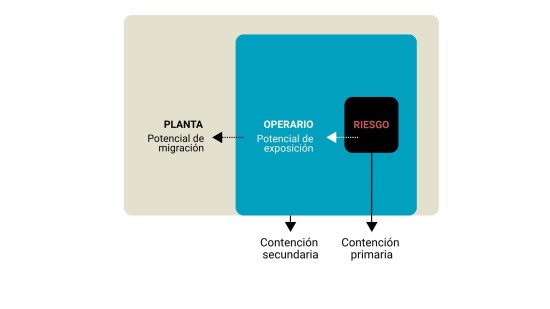
Ilustración 11. Conceptos de contención primaria y secundaria
La estrategia de protección directa del operario dentro del área de contención mediante equipos de protección personal PPE (Personal Protective Equipment) se determinará una vez calculada la cantidad de sustancia peligrosa presente en la sala; conociendo la tasa de fuga de los equipos de contención primaria, la dilución de la que es capaz el sistema de climatización (HVAC) de la misma sala y la exposición del operario en el tiempo que se determine. El objetivo es que no se superen los valores límite (NOEL), los valores a lo largo del día/turno de trabajo (OEL, TWA, PDE, HBEL…), así como los valores en períodos cortos (STEL).
Proceso de diseño de una planta de alta contención
Conocidos, evaluados y caracterizados los riesgos que se manejan en la planta, se deben conceptualizar las soluciones más adecuadas para la planta. Se definirá un layout que cumpla, a la vez, los criterios GMP (Good Manufacturing Practices) y también los de seguridad, salud y medioambientales HSE (Health, Safety and Environment), teniendo en cuenta que, en caso de conflicto de criterios, los relativos a la seguridad del personal siempre deberán pesar más que los GMP.
Los criterios GMP para áreas de fabricación farmacéutica tienen como objetivo principal evitar que el entorno contamine el producto. Una vez determinada el área de contención, el primer paso es establecer los criterios de presiones y esclusas más adecuados que garanticen también el objetivo de impedir que nada pueda escapar del área de contención. Es por ello por lo que se definen presiones negativas en las áreas de mayor riesgo, estableciendo cascadas, burbujas, pozos de presión (o combinaciones de ellos) en las esclusas adyacentes, en función de los pasos previstos de vestimenta y criticidad de la estrategia de contención a conseguir.
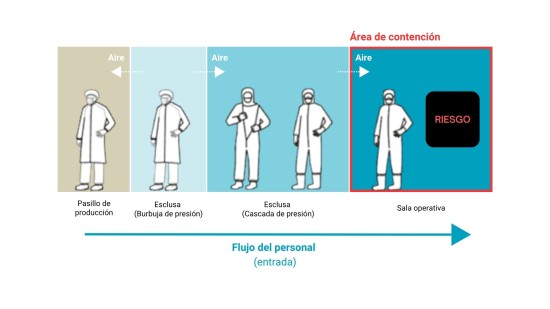
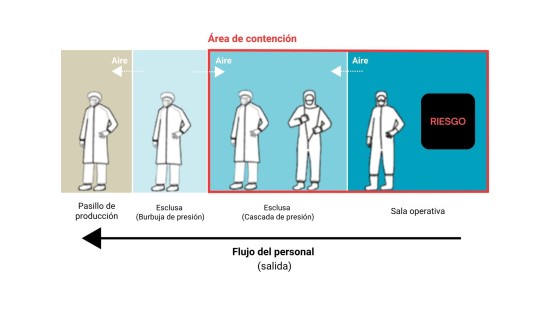
Ilustración 12. Ejemplo de definición de esclusas de personal de un área de contención
En relación con las clasificaciones de salas, se dará cumplimiento a todo lo establecido en las GMP que sean de aplicación; en función de la tipología y proceso de fabricación que se esté contemplando, donde los anexos 1 y 2 de las GMPs europeas para la producción de medicamentos estériles y biológicos respectivamente [11] [12], son los principales documentos de referencia.
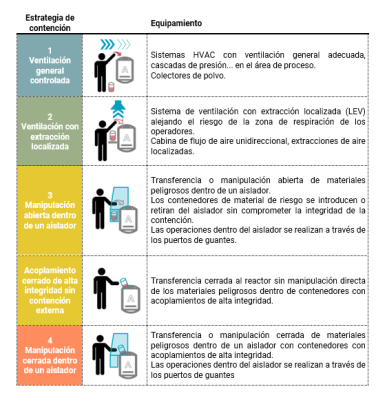
Ilustración 13. Estrategias de contención primaria y equipamiento asociado
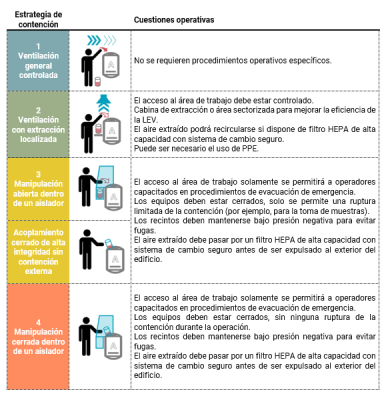
Ilustración 14 – Estrategias de contención secundaria y asuntos operativos asociados
La selección de la solución de contención más adecuada para cada planta debe partir de un análisis holístico que sopese todos los factores intervinientes y particulares del proceso, como pueden ser: la casuística de las plantas multiproducto, la producción intensiva que se desee realizar, el presupuesto disponible, la afectación en la disponibilidad y flexibilidad de operación para el personal, las redundancias definidas para los servicios críticos, …
Todos los factores condicionarán y conducirán a unas determinadas soluciones en detrimento de otras. Dicho proceso de selección y descarte es necesario realizarlo dentro de un grupo de trabajo multidisciplinar con el Cliente, con el fin de asegurar que el proceso de diseño de contención para la planta encaje perfectamente en las expectativas y capacidades operativas previstas.
Conclusiones
El diseño de plantas de fabricación farmacéutica donde se manejen productos que suponen algún tipo de riesgo y que requieran medidas de contención es cada vez más normalizado, debido en gran parte a que el uso de dichas sustancias HPAPIs en las formulaciones farmacéuticas es una tendencia al alza.
Solamente con un sistemático análisis de riesgos en fase de ingeniería, partiendo de datos fiables de las sustancias y formulaciones, ajustado a los parámetros del proceso productivo previsto, se conseguirá determinar el área de contención y su adecuado tratamiento.
El objetivo principal es disponer de una visión global que tenga en cuenta todas las particularidades operativas de la planta para concluir el proceso de diseño de una planta de alta contención de forma satisfactoria; con unas soluciones técnicas y operativas adecuadas que garanticen, a la vez, la seguridad del personal involucrado en la producción y la calidad de los productos farmacéuticos elaborados.
El éxito del diseño de plantas con soluciones de contención reside en obtener la solución precisa que se adapta a las necesidades del proceso, cubriendo las necesidades de seguridad de este tipo de instalaciones, a la vez que se asegure la sostenibilidad económica y operativa del proyecto.
Lista de abreviaturas
(indicadas en el orden de aparición)
HPAPI: Ingrediente farmacéutico activo de alta potencia (High-Potency Active Pharmaceutical Ingredient)
API: Ingrediente farmacéutico activo (Active Pharmaceutical Ingredient)
DDD: Dosis diaria definida (Defined Daily Dose)
OEL: Límite de exposición ocupacional (Occupational Exposure Limit)
TWA: Promedio ponderado en el tiempo (Time-Weighted Average)
ICH: International Council for Harmonisation of technical requirements for pharmaceuticals for human use
ISPE: International Society for Pharmaceutical Engineering
Risk-MaPP: Risk-based Manufacture of Pharmaceutical Products
STEL: Límite de exposición a corto plazo (Short-Term Exposure Límit)
NOEL: Nivel sin efecto observable (No Observed Effect Level)
PDE: Exposición diaria permitida (Permitted Daily Exposure)
HBEL: Límite de exposición basado en la salud (Health-Based Exposure Límit)
OEB: Banda de exposición operacional (Operational exposure band)
SP: Potencial de dispersión (Spread potential)
EP: Potencial de exposición (Exposure potential)
PCS: Estrategia de contención primaria (Primary containment strategy)
MP: Potencial de migración MP (Migration potential)
SCS: Estrategia de contención secundaria (Secondary containment strategy)
PPE: Equipos de protección personal (Personal protective equipment)
HVAC: Calefacción, ventilación y aire acondicionado (Heating, Ventilating and Air Conditioning)
GMP: Buenas prácticas de fabricación (Good Manufacturing Practices)
HSE: Seguridad, salud y medioambiente (Health, Safety and Environment)
EMA: European Medicines Agency
LEV: Extracción localizada (Local Exhaust Ventilation)
HEPA: Filtro de aire de alta eficiencia (High Efficiency Particulate Air)
RABS: Sistemas de barrera con acceso restringido (Restricted Access Barrier Systems)
Ilustaciones
Ilustración 1. Pictogramas de riesgo
Ilustración 2. Matriz de riesgo asociado a una sustancia
Ilustración 3. Peso de los HPAPIs en la producción global
Ilustración 4. Tipologías de HPAPIs y desglose producciones
Ilustración 5. Metodología de análisis de riesgos de contención
Ilustración 6. Función del riesgo
Ilustración 7. Conceptos principales asociados al riesgo
Ilustración 8. Bandas de exposición OEB
Ilustración 9. Metodología de evaluación del riesgo relativo a la contención primaria
Ilustración 10. Metodología de evaluación del riesgo relativo a la contención secundaria
Ilustración 11. Conceptos de contención primaria y secundaria
Ilustración 12. Ejemplo de definición de esclusas de personal de un área de contención
Ilustración 13. Estrategias de contención primaria y equipamiento asociado
Ilustración 14 – Estrategias de contención secundaria y asuntos operativos asociados
Bibliografía
- Bormett, D., 2008. “High-potency APIs: Containment and handling issues”. Pharmaceutical Technology Vol 2008 Supplement, Issue 4.
- WHO, 2025, “Globally Harmonized System of classification and labelling of chemicals (GHS)”, Rev. 11
- Website European Pharmaceutical Manufacturer – Understanding the HPAPI sector
- McCleary, K., 2019 “Manufacturing of highly potent APIs with best-practice safety and containment control procedures”, American Pharmaceutical Review 2019 (September/October):144
- Website Grand View Research – High potency active pharmaceutical ingredients market (2026 – 2033)
- Website Roots analysis – Cytotoxic drugs and HPAPI manufacturing market
- ICH, 2025, “Guideline – Q9 (R1) Quality risk management”, Step 5 – Revision 2.
- ISPE, 2017, “Baseline Guide Vol 7: Risk-based Manufacture of Pharma Products (Risk-MaPP)”, 2nd Ed.
- ISPE, 2022, “Good Practice Guide: Containment for potent compounds”.
- Lentz, TJ et al., 2019, “NIOSH Technical report – Occupational exposure banding process for chemical risk management”. DHHS (NIOSH) Publication No. 2019-132
- EMA, 2022, “EudraLex vol. 4 – Annex 1 Manufacture of sterile medicinal products”.
- EMA, 2022, “EudraLex vol. 4 – Annex 2 Manufacture of biological active substances and medicinal products for human use”.